


Qingdao Tianhua Yihe steypuverksmiðjan er einn af leiðandi framleiðendum og birgjum sérsniðna nákvæmni cnc beygðra málmhluta og myndaðra sviga í Kína. Við höfum leiðandi framleiðslutæki og sterka framleiðslugetu. Vinsamlegast ekki hika við að kaupa hágæða sérsniðnar vörur á samkeppnishæfu verði frá verksmiðjunni okkar.
CNC beygðir málmhlutar og þrýstibremsumyndaðar festingar fyrir OEM búnað
Qingdao Tianhua Yihe Metal Fabrication framleiðirsérsniðnir CNC beygðir málmhlutarvið teikningar þínar: mótaðar svigar, U-rásir, Z-hlutar, hattasnið, vinklar, klemmur og undirvagnshlutar fyrir búnaðarframleiðendur í Bandaríkjunum og Evrópu. Góð beygja er meira en að slá í 90°. Það þýðir rétt flatt mynstur, rétta beygjuröð, göt sem haldast hring nálægt beygjulínunni og flansar sem mæla eins á hluta 1 og hluta 500.
Við myndum kolefnisstál, galvaniseruðu stál, ryðfríu stáli og ál á CNC þrýstihemlum með skiptum verkfærum, studd af 20+ ára reynslu af OEM framleiðslu og ISO 9001:2015 gæðakerfi.
Sendu STEP líkan með beygjulíkönum, eða 2D teikningu með beygjuskýringum.Við þróum flata mynstrið, athugum beygjumöguleika og gerum tilboð.Óska eftir tilboði í beygjueða tölvupóstiandywang@qdthyhmetalfab.com.
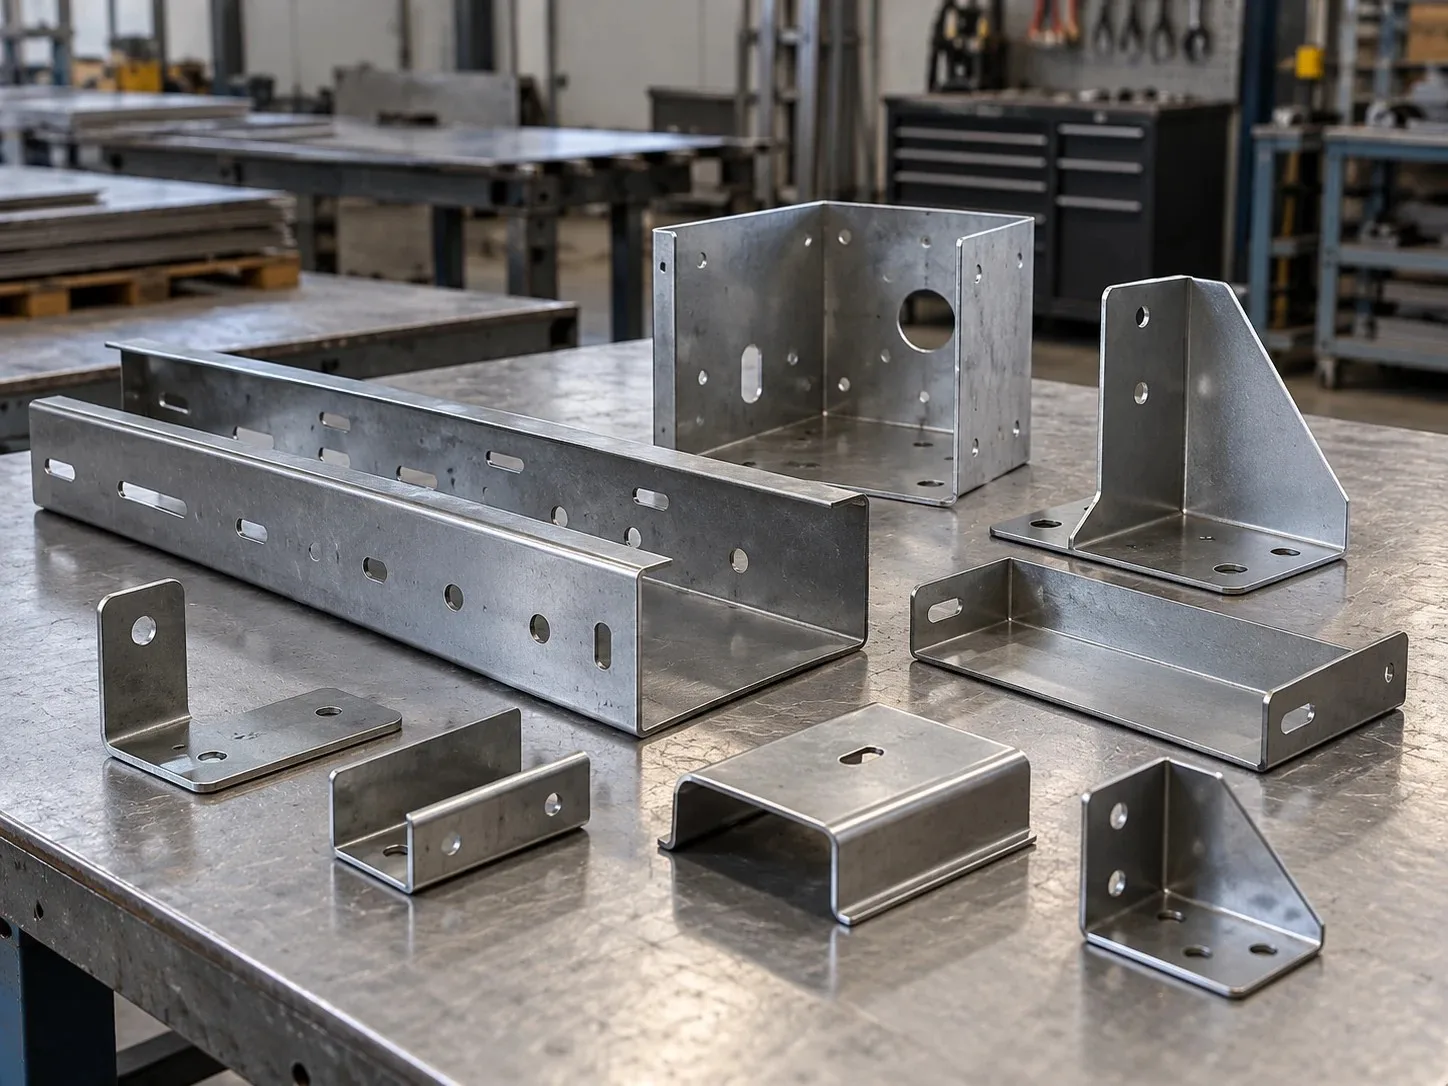
Dæmigerðir mótaðir málmplötur
- L, U, Z og húfuhluta sviga og stuðningur
- Myndaðar rásir og teinar með rifgatamynstri
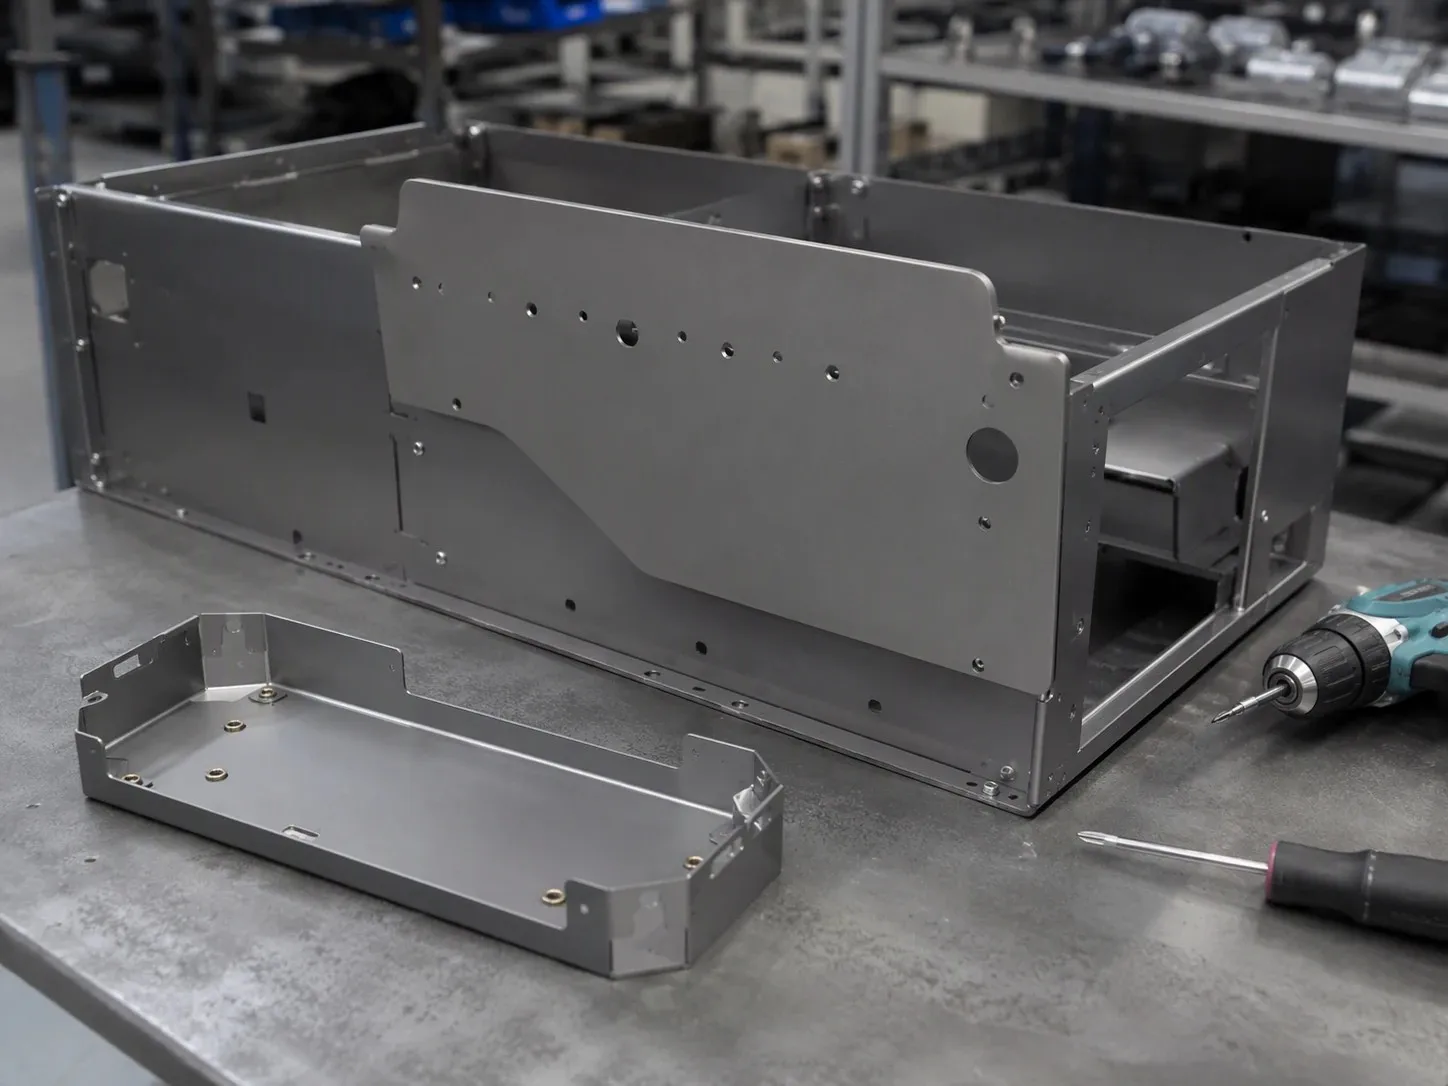
- Rafeinda- og rafdrifnar undirvagnar með innbyggðum vélbúnaði
- Offset (skokka) sviga, klemmur og flipar
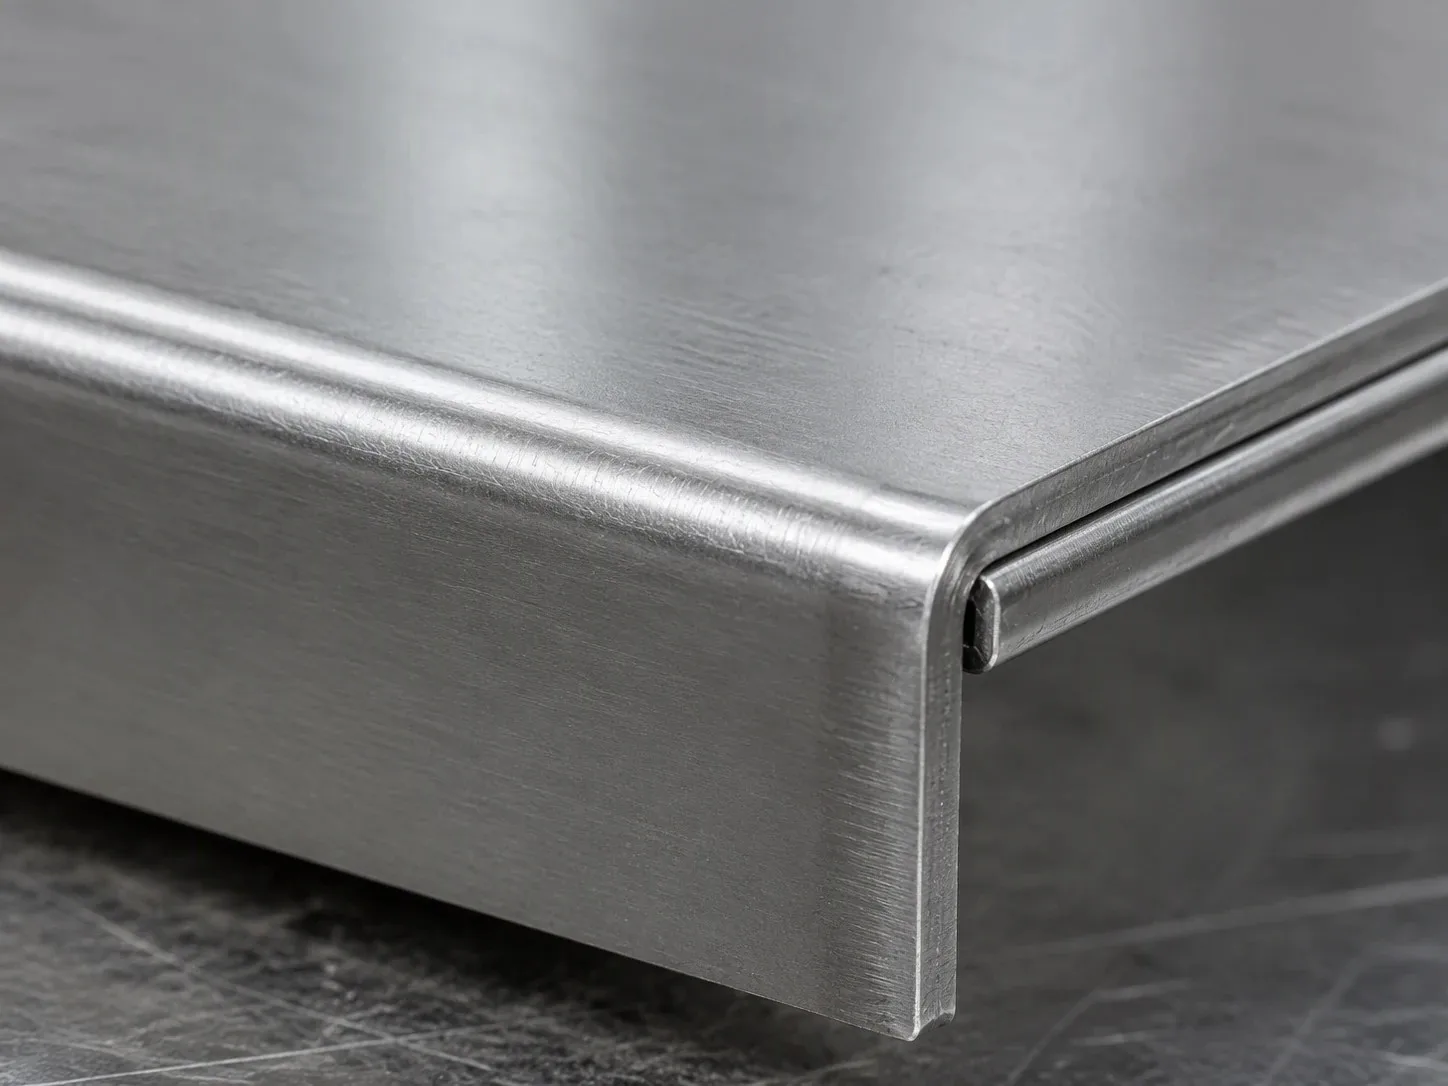
- Faldar öryggiskantar og stífar flansar
- Bráðar og stubbar hornbeygjur fyrir hlífar og hús
Þrýstibremsumyndunarmöguleikar
| Atriði | Hæfni |
|---|---|
| Efni | Kolefnisstál (Q235B, ASTM A36, Q355B), galvaniseruðu (SGCC, DX51D), ryðfríu 304 / 316L, ál 5052-H32 / 6061-T6, kopar |
| Þykkt | 0,5â€"6,0 mm fyrir loftbeygju og botn; þyngri plötubeyging allt að 12,0 mm skoðuð á hluta |
| Beygjugerðir | 90 gráðu V-beygjur, oddhvassar og stubbar horn (30 gráður â€"150°), faldir, offset/skot, rifbein, lúgur |
| Dæmigert vikmörk | Beygjuhorn ±0,2 gráðu til ±0,5° ; flanslengd ±0,1 mm til ±0,2 mm, fer eftir efni, þykkt og hlutastærð (almenn vikmörk á ISO 2768-m nema teikningin þín segi annað) |
| Vélbúnaður | Sálfstærandi hætur, pinnar og afstöður, blindsnáð innlegg (M3âM12), hnoð, punktsuðu |
| Lýkur | Fæst grafið í mylluáferð, eða dufthúðað, sinkhúðað, rafskautað eða heitgalvaniserað af viðurkenndum birgjum samstarfsaðila, stjórnað og skoðað af okkur |
| Skjöl | Skoðunarskýrsla fyrstu greinar, efnisvottorð, víddarskýrsla fyrir samþykkta eiginleika |
| MOQ | Frumgerðir úr 1 stykki; endurtaka framleiðslulotur frá samþykktri fyrstu grein |
| Leiðslutími | Sýni/frumgerðir 5â€"7 dagar; fjöldaframleiðsla 20â€"30 dagar, fer eftir flækjustigi og magni; staðfest á tilvitnuninni |
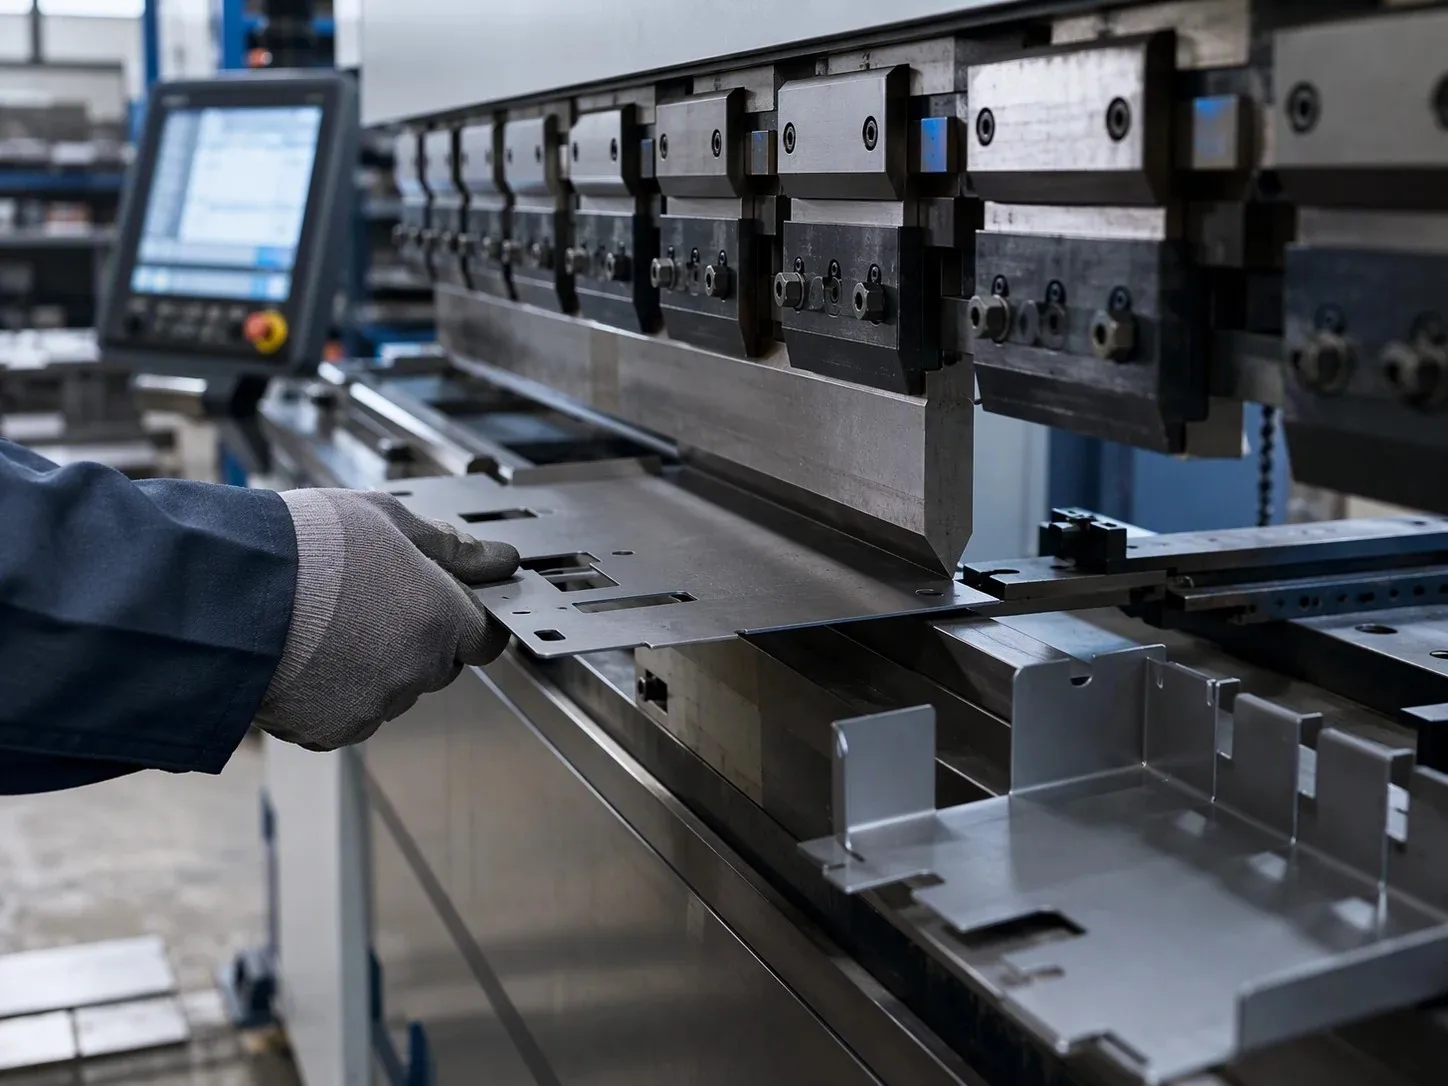
Frá flatu mynstri til fullunnar beygju
Flest beygjuvandamál byrja í flata mynstrinu. Við þróum flata mynstrið úr 3D líkaninu þínu með því að nota beygjuheimildir sem passa við raunverulegt verkfæri og efni, frekar en almennan K-stuðul, og staðfestum flanslengdir á fyrstu greininni. Beygjuröð er skipulögð til að koma í veg fyrir árekstra við kýla og bakmæli, og langir hlutar eru athugaðir með tilliti til miðjuboga.
Þar sem hlutar þurfa vélbúnað, setjum við upp sjálfhleypandi festingar á því stigi sem heldur þeim rétt við andlitið, og við getum komið auga á suðu eða hnoðað margra hluta undirvagna í fullbúna undirsamsetningu.
Gæði og skoðun á beygðum hlutum
- Flat mynstur og beygjuröð athugað fyrir fyrstu beygju.
- Fyrsta greinarskoðun á hornum, flanslengdum og holu-til-beygjustöðu.
- Horn athugað með stafrænu gráðuhorni eða hornmæli; mál með þykkum og hæðarmæli á yfirborðsplötu.
- Go/no-go pinna athugar gatamynstur sem passa saman við samsetninguna þína.
- Athuganir í vinnslu meðan á lotunni stendur þannig að rek náist snemma.

Hefurðu myndaðan hluta til að vitna í? Hladdu upp STEP eða PDFeða WhatsApp +86 138 6398 9651.
DFM ráð til að beygja CNC þrýstibremsu
- Lágmarks lengd flans.Haldið flansinum að minnsta kosti 4 Ã- þykkt + innri beygjuradíus þannig að blaðið brúi V-mótið. Styttri flansar þurfa sérstök verkfæri eða aukaklippingu.
- Fjarlægð frá holu til beygju.Haltu holubrúnunum að minnsta kosti 2,5 Ã-þykkt + beygjuradíus frá beygjusnerti, annars teygir gatið sig í sporöskjulaga.
- Einn innanradíus á hvern hluta.Með því að nota sama innra radíus í hverri beygju forðast verkfærabreytingar og lækkar stykkisverð.
- Bættu við beygjuléttir.Þar sem beygja liggur í brún eða aðliggjandi flans, bætið við rétthyrndum eða táradropum til að koma í veg fyrir að það rifni í horninu.
- Mál frá hægri hlið.Tilgreinið hvort flansmál séu innan, utan eða við mótalínuna og mælið mikilvæga eiginleika frá einu viðmiði.
- Horfðu á beygjuröðina.Djúpar U-rásir og lokaðir kassar geta rekast á kýlið. Sendu 3D líkanið svo við getum staðfest að hluturinn geti í raun myndast.
Hvernig á að panta
- STEP/IGES líkan (beygjulíkan) og/eða DWG, DXF eða PDF teikning með endurskoðun.
- Efnisflokkur, þykkt og innri beygjuradíus ef mikilvægt er.
- Mikilvægar stærðir og vikmörk, sérstaklega holu í holu yfir beygjur.
- Vélbúnaðarhlutanúmer og frágangur.
- Frumgerð magn, lotu magn og árlegt magn.
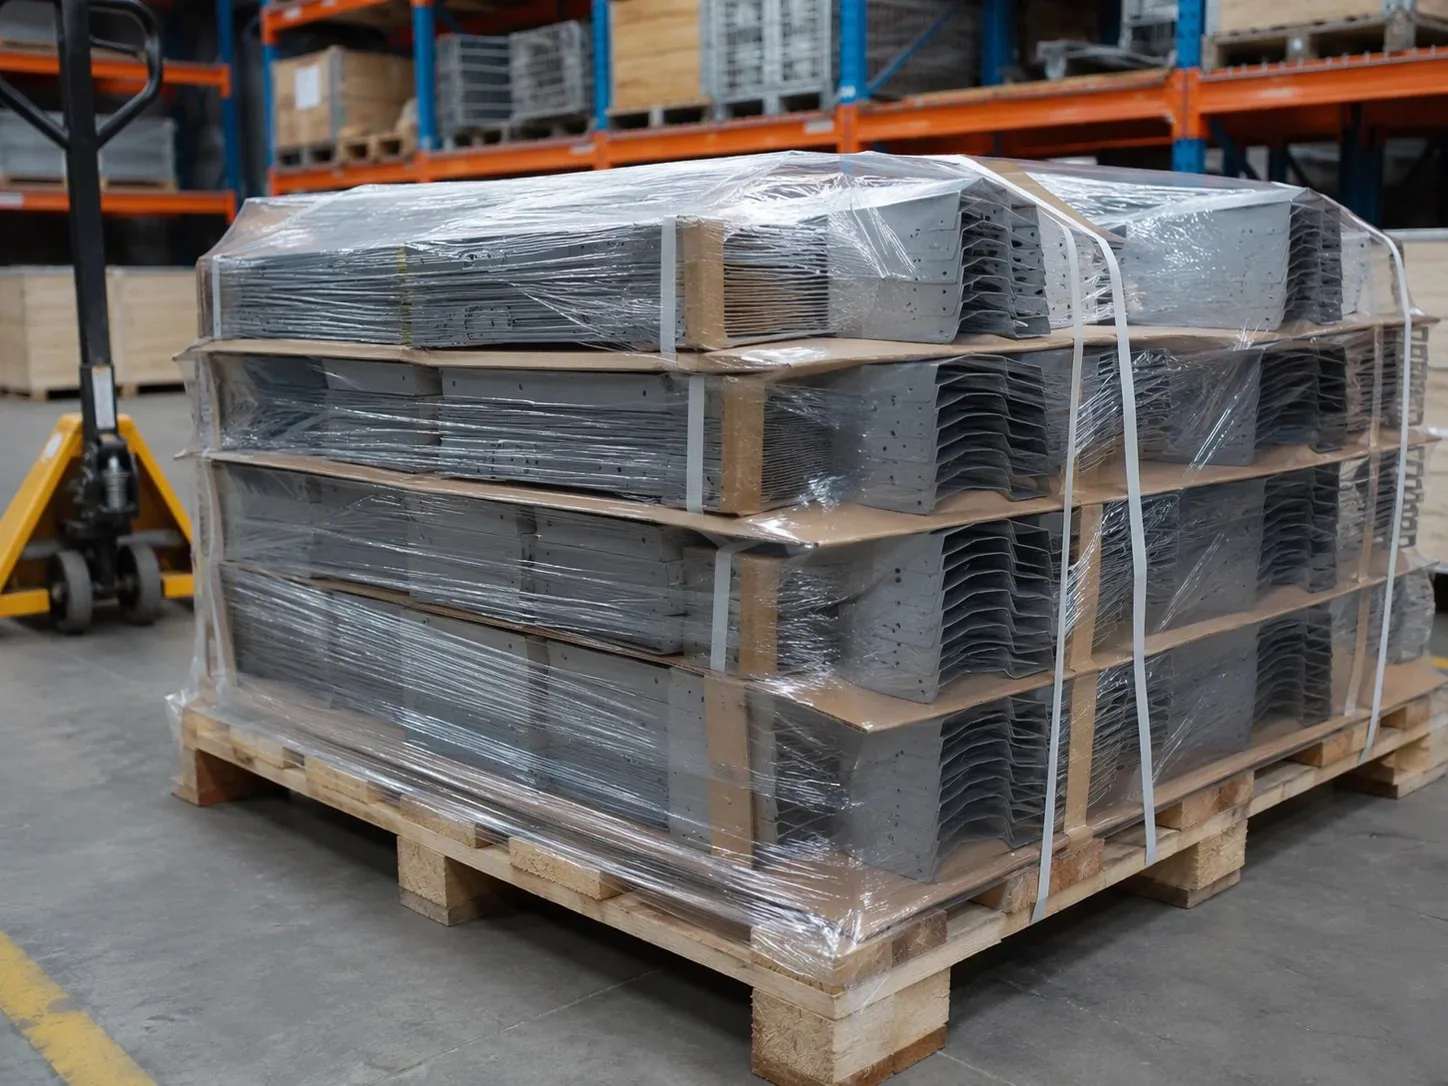
MOQ og leiðtími:frumgerðir úr 1 stykki. Sýni og frumgerðir taka 5â€"7 daga; fjöldaframleiðsla tekur 20â€"30 daga, fer eftir flækjustigi og magni, og er staðfest á tilboði. Yfirborðsfrágangur er unnin af viðurkenndum birgjum samstarfsaðila, stjórnað og skoðað af okkur.
Algengar spurningar: CNC beygðir málmhlutar
Hvaða beygjuþol getur þú haldið?
Dæmigert nákvæmni beygjuhorns er ±0,2° til ±0,5° og flanslengd ±0,1 mm til ±0,2 mm, allt eftir efni, þykkt og lengd hluta. Merktu þá eiginleika sem skipta máli fyrir samsetninguna þína og við munum staðfesta þá í DFM endurskoðuninni.
Geturðu þróað flata mynstrið úr 3D líkaninu mínu?
Já. Sendu STEP skrá með beygjum fyrirmynd. Við búum til flata mynstrið með beygjuheimildum sem passa við verkfæri og efni, svo þú þarft ekki að útvega DXF nema þú stjórnar flata mynstrinu sjálfur.
Af hverju verða göt nálægt beygju sporöskjulaga?
Efni teygir sig um beygjuna. Ef holan er nær en um 2,5 Ã-þykkt + beygjuradíus við beygjulínuna skekkist hún. Færðu gatið, bættu við léttarauf eða við getum stungið í hana eftir að hafa beygt.
Er hægt að beygja ryðfríu stáli og ál án þess að sprunga?
Já, með hægri innan radíus. Notaðu um 1 Ã- þykkt eða meira fyrir ryðfrítt; 5052-H32 ál beygir sig vel en 6061-T6 þarf stærri radíus. Við munum flagga þéttum radíum við endurskoðun.
Hver er MOQ og leiðtími fyrir beygða hluta?
Tekið er við frumgerðum úr 1 stykki, fylgt eftir með lotuframleiðslu úr sömu samþykktu fyrstu grein. Sýni taka 5â€"7 daga; fjöldaframleiðsla tekur 20â€"30 daga, fer eftir flóknu og magni, staðfest á tilboðinu.
Tengdar vörur
- Sérsniðin leysiskera málmfestingar
- Sérsniðnar uppsetningarplötur úr plötum
- OEM málmframleiðsluþjónusta
Fáðu endurskoðaða mótaða hluta þína og vitna í. Sendu teikningareða tölvupóstiandywang@qdthyhmetalfab.com.
maq per Qat: sérsniðin nákvæmni cnc beygð málmplötuíhlutir og myndaðir svigar, Kína sérsniðin nákvæmni cnc beygð málmíhlutir og myndaðir svigar framleiðendur, birgjar, verksmiðja


